Artykuł sponsorowany
Dlaczego laserowy rozkrój metalu ustawia dalszą obróbkę i montaż seryjnych detali
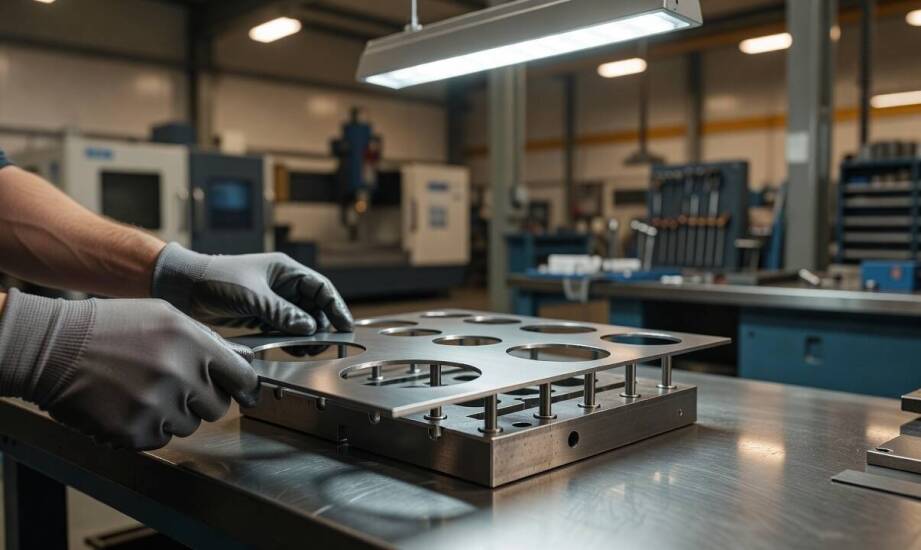
Rozkrój metalu za pomocą wiązki lasera to zaledwie początek drogi, jaką pokonuje detal przed ostatecznym montażem. Właściwie przeprowadzony proces nadaje elementom precyzyjne wymiary konturu, co warunkuje skuteczność późniejszego wiercenia i gwintowania w produkcji seryjnej. Skrót CNC oznacza komputerowe sterowanie numeryczne, co sprowadza się do powtarzalnej realizacji zaprogramowanych wcześniej ścieżek z pominięciem błędów ludzkich. Właściwe przygotowanie powierzchni oraz krawędzi już na etapie wycinania pozwala na stabilne bazowanie materiału w kolejnych maszynach. Błąd popełniony na początku całego cyklu produkcyjnego powiela się i narasta w każdej następnej operacji obróbczej. Detal opuszczający stół maszyny wycinającej musi spełniać określone wymogi geometryczne, aby w ogóle nadawał się do przetworzenia przez frezarki lub tokarki.
Cechy detalu po rozkroju decydujące o dalszej obróbce
Stan krawędzi, płaskość arkusza blachy oraz dokładna pozycja konturu wpływają na zachowanie elementu w dalszym cyklu produkcyjnym. Mała strefa wpływu ciepła ogranicza odkształcenia termiczne do niezbędnego minimum, dzięki czemu detal zachowuje pożądaną płaskość. Taka właściwość ma fundamentalne znaczenie podczas pozycjonowania na stole roboczym frezarki lub w szczękach uchwytu tokarskiego. Nawet drobne wygięcie materiału pod wpływem zbyt wysokiej temperatury potrafi całkowicie zaburzyć geometrię obrabianego układu. Skrawanie wymaga sztywnego mocowania, które staje się niemożliwe w przypadku pofalowanej powierzchni.
Obecność gratu albo silnego przypalenia natychmiast zmienia punkt odniesienia elementu. Zadziory po cięciu utrudniają poprawne zamocowanie detalu i znacząco zwiększają ryzyko przesunięć w trakcie wprowadzania wiertła w materiał. Osiągane tolerancje wymiarowe oraz dokładność zachowania kąta prostego zależą bezpośrednio od rodzaju stopu, grubości arkusza i wybranej klasy jakości cięcia. Prawidłowo zrealizowane cięcie laserowe cnc ułatwia uzyskanie gładkich brzegów. Pozwala to pominąć czasochłonne gratowanie mechaniczne przed transportem na kolejne stanowiska. Eliminacja dodatkowego czyszczenia przyspiesza przejście między etapami i skraca czas wytworzenia całej serii produktowej.
Wpływ powtarzalności krawędzi na montaż w elektronice i meblarstwie
Branża meblowa wymaga perfekcyjnego spasowania elementów złącznych, co opiera się na dokładnie wyciętych otworach i równych brzegach. Złożenie stabilnej konstrukcji szafy czy regału magazynowego bez niepożądanych luzów wymusza ścisłe trzymanie reżimu wymiarowego. W sektorze elektronicznym równe krawędzie umożliwiają bezpieczny montaż delikatnych podzespołów w obudowach z zachowaniem rygorystycznych odstępów izolacyjnych. Powtarzalność rozmieszczenia otworów ma często znacznie większe znaczenie dla seryjnego montażu niż sam poprawny obrys zewnętrzny wyrobu. Odchylenie osi otworu o ułamek milimetra sprawia, że późniejsze gwintowanie odbywa się pod złym kątem, a cały gotowy komponent trafia do kosza na braki.
Dokumentacja techniczna przygotowywana przed rozpoczęciem rozkroju wymaga precyzyjnych rysunków z wyraźnie zaznaczonymi bazami montażowymi. Projektant technologii określa tam tolerancje wykonania oraz ścisłą kolejność operacji następujących po wycięciu. Jasne zdefiniowanie punktów odniesienia ułatwia operatorom późniejsze ustalenie parametrów dla maszyn skrawających. Funkcjonująca na rynku obróbki metali spółka komandytowa Tolmet realizuje zlecenia obejmujące wycinanie laserem, wiercenie i gwintowanie dla zakładów z województwa kujawsko-pomorskiego. Przedsiębiorstwo wykorzystuje w pracy park maszynowy wyposażony między innymi w automaty tokarskie oraz frezarki. Wykonywanie poszczególnych etapów produkcji na oddzielnych stanowiskach wymusza bezbłędne wyznaczenie baz dla każdej operacji z osobna, co musi zostać uwzględnione już podczas cięcia arkusza.
Rozkrój blach naturalnie łączy się z późniejszym tworzeniem gwintów i otworów przelotowych, o ile przyjęta technologia prawidłowo uwzględnia specyfikę surowca. Powtarzalność uzyskana na pierwszym etapie bezpośrednio przekłada się na stabilność parametrów w finalnym produkcie przygotowanym do wysyłki. Zniekształcenia geometrii krawędzi zawsze potęgują trudności podczas mocowania metalu w uchwytach, co prowadzi do błędów w produkcji wieloseryjnej.
Dostrzeganie w procesie wycinania kluczowego etapu przygotowawczego pozwala ograniczyć liczbę poprawek i kosztownych strat materiałowych. Czysta linia cięcia i brak zniekształceń termicznych ułatwiają zautomatyzowany montaż komponentów na głównych liniach produkcyjnych. Zaplanowanie przemyślanej ścieżki przejścia detalu przez halę zapobiega przestojom oraz poprawia powtarzalność wytwarzania części wymagających wysokiej precyzji.
Kategorie artykułów
Polecane artykuły

Rola doświadczenia firmy w kształtowaniu cen usług oklejania pojazdów

Rola prawnej kancelarii w zabezpieczaniu interesów klientów podczas rodzinnych mediacji

Lustra LED w garderobach – jak poprawiają funkcjonalność przestrzeni?
